
|
Ce que vous allez apprendre dans cet article Points clés, Temps de lecture estimé : 9 minutes ▸ Les matières plastiques haute performance utilisées en extrusion aéronautique (PEEK, PEI, PVDF…) ▸ Le cadre normatif : FAR 25, OSU 65/65, AIMS Airbus et leur signification concrète ▸ Les applications de profilés plastiques extrudés par zone d’aéronef ▸ Pourquoi la légèreté des plastiques techniques génère des économies de carburant significatives ▸ Le processus de qualification d’un extrudeur pour la filière aéronautique |
L’aéronautique est le secteur industriel où les exigences sur les matériaux plastiques sont les plus sévères au monde. Chaque gramme compte, une réduction de 1 kg de masse sur un avion de ligne se traduit par une économie de carburant sur toute la durée de vie de l’appareil. Chaque matière doit résister à des conditions extrêmes : températures de -60°C en altitude à +90°C dans les compartiments moteurs, vibrations continues, fluides hydrauliques et carburants agressifs, et risque incendie encadré par des réglementations strictes.
Selon l’IATA, International Air Transport Association, la masse des matériaux composites et plastiques dans un avion de ligne moderne représente désormais plus de 50 % de la structure totale, contre moins de 15 % dans les années 1980 [1]. Cette transformation profonde a ouvert un marché considérable pour les matières plastiques haute performance, dont les profilés extrudés.
Chez AP Extrusion, nous travaillons depuis de nombreuses années avec des équipementiers aéronautiques de premier plan, dont Dassault Aviation et Safran. Notre expertise en extrusion de matières techniques (PEEK, PEI, PVDF, PA ignifugé) et notre maîtrise des processus de qualification nous permettent de produire des profilés conformes aux exigences les plus strictes de la filière.
Les matières plastiques haute performance pour l’extrusion aéronautique
L’aéronautique ne tolère pas les matières plastiques conventionnelles. Les polymères de commodité (PVC standard, PE, PP non traité) sont incompatibles avec les exigences de résistance au feu FAR 25 et de tenue en température des applications embarquées. Les matières utilisées en extrusion aéronautique appartiennent à la famille des polymères haute performance (HPP) et des polymères techniques ignifugés.
|
Matière |
Norme / Cert. |
Applications typ. |
Propriétés clés pour l’aéronautique |
|
PEEK |
FAR 25 / OSU |
Pièces structurelles légères, gainage câbles |
Exceptionnel : résiste -60°C à +250°C, ignifugé, léger, biocompatible |
|
PEI (Ultem) |
FAR 25 / OSU |
Habillages cabine, pièces de structure intérieure |
Certifié OSU 65/65, très bon rapport résistance/poids, ambre naturel |
|
PVDF |
FAR 25 |
Gaines de câbles électriques et hydrauliques |
Excellent en résistance chimique + flamme, utilisé en hydraulique avion |
|
PA (polyamide) ignifugé |
FAR 25 |
Profilés de conduits, guides de faisceaux |
Résistance mécanique élevée + retardateur de flamme halogéné ou HFFR |
|
PVC ignifugé aéro |
FAR 25 (limité) |
Gaines de protection câbles basse tension |
Utilisé pour câblage secondaire, exigences moindres que PEEK/PEI |
|
PC / ABS ignifugé |
FAR 25 V0 |
Habillages, capots, diffuseurs d’éclairage cabine |
Bon rapport coût/propriétés pour les intérieurs cabines non-structurels |
Le PEEK (polyétheréthercétone) est la référence absolue pour les applications les plus critiques : il combine une résistance mécanique exceptionnelle à haute température, une résistance chimique totale aux fluides hydrauliques et carburants, et une tenue au feu intrinsèque sans additifs. Son coût élevé le réserve aux applications où aucune autre matière ne convient. Le PEI (Ultem) est souvent le compromis optimal pour les habillages de cabine : ses performances feu OSU 65/65 sont excellentes, son rapport résistance/poids est très bon, et son coût est significativement inférieur au PEEK.
Pour les gaines de câbles électriques, l’une des applications d’extrusion les plus courantes en aéronautique, le PVDF (polyfluorure de vinylidène) est la matière de référence : résistance chimique exceptionnelle, tenue en température de -40°C à +150°C, et résistance intrinsèque à la flamme sans additifs. Son extrusion requiert des équipements spécifiques (températures de process élevées) que notre bureau d’études maîtrise.
Le cadre normatif aéronautique : FAR 25, OSU et certifications
La réglementation aéronautique est la plus stricte qui soit. Contrairement à d’autres secteurs où les normes sont des recommandations, les exigences FAR 25 (réglementation américaine FAA) et CS-25 (équivalent européen EASA) sont des conditions obligatoires de certification des aéronefs. Un composant non conforme bloque la certification de l’appareil.
|
Norme / Référentiel |
Domaine |
Exigence principale |
|
FAR 25 / CS-25 |
Résistance au feu |
Réglementation US (FAA) et européenne (EASA) pour les aéronefs civils, test de résistance à la flamme 60 secondes (FAR 25.853) |
|
OSU 65/65 |
Chaleur et fumées |
Test calorimétrique : taux de chaleur dégagé < 65 kW·min/m² et pic < 65 kW/m², obligatoire cabines passagers > 20 personnes |
|
NF EN 2135 |
Feu câblage |
Résistance à la flamme des câbles électriques en aéronautique civile et militaire |
|
DEF STAN 07-138 |
Militaire UK |
Spécification britannique pour matériaux plastiques en applications militaires aéronautiques |
|
AIMS (Airbus) |
Qualification Airbus |
Spécifications matériaux Airbus, certification requise pour tout composant livré à Airbus |
|
REACH / RoHS aéro |
Substances chimiques |
Absence de substances dangereuses, dérogations spécifiques pour certains composants critiques |
Le test OSU 65/65 mérite une attention particulière. Il s’agit d’un test calorimétrique réalisé dans un cône calorimètre spécifique qui mesure le taux de chaleur dégagé par le matériau en cas d’incendie. La limite de 65 kW·min/m² (chaleur totale intégrée) et 65 kW/m² (pic instantané) correspond à un seuil en dessous duquel les passagers ont statistiquement le temps d’évacuer avant d’être exposés à une chaleur létale. Ce test est obligatoire pour tous les matériaux de cabine passagers des avions de plus de 20 personnes.
Les spécifications AIMS d’Airbus constituent un niveau supplémentaire au-dessus des normes réglementaires : Airbus définit ses propres spécifications matières, plus strictes que les minima réglementaires, et exige une qualification spécifique de chaque fournisseur. AP Extrusion travaille à l’obtention de références qualifiées sur les AIMS les plus courants pour nos applications d’extrusion.
Applications des profilés plastiques extrudés par zone d’aéronef
|
Zone de l’aéronef |
Matières recommandées |
Applications de profilés extrudés |
|
Cabine passagers |
PEI, PC/ABS ignifugé, PA RI |
Profilés d’habillage latéraux, profilés de plafond, porte-bagages, profilés de sièges |
|
Soute et cargo |
PA ignifugé, PVDF, PVC aéro |
Profilés de guidage conteneurs, rails de fixation, profilés anti-abrasion |
|
Cockpit |
PEEK, PEI, PA ignifugé |
Gaines de câbles commandes de vol, profilés de tableau de bord, supports d’instruments |
|
Systèmes hydrauliques |
PVDF, PEEK |
Profilés et gaines de protection des circuits hydrauliques, joints d’étanchéité technique |
|
Systèmes électriques |
PVDF, PA ignifugé, PVC aéro |
Gaines de câbles électriques, chemins de câbles, profilés de séparation de faisceaux |
|
Compartiments techniques |
PA ignifugé, PP RI |
Profilés de fixation équipements avionique, supports de rack, profilés de structure légère |
|
Extérieur / nacelles |
PEEK, PVDF |
Joints d’étanchéité, profilés de capotage moteur, résistance fluides hydrauliques et carburants |
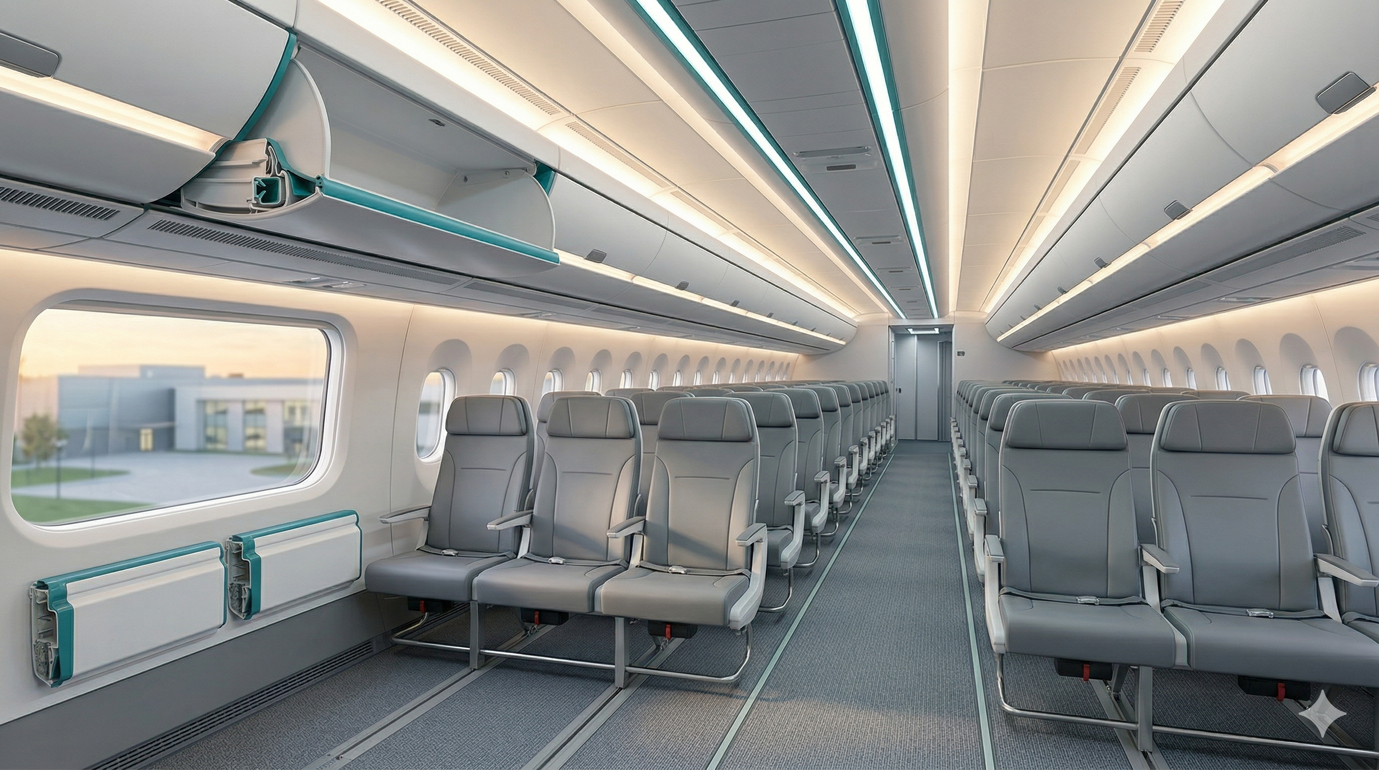
La zone cabine passagers concentre le plus grand nombre d’applications de profilés extrudés, car c’est la zone la plus visible et la plus réglementée (OSU obligatoire). Les profilés d’habillage latéraux, ces longs profilés qui courent le long des murs de la cabine pour habiller la structure et intégrer les canaux de câblage, sont l’une des applications phares d’AP Extrusion pour le secteur aéronautique.
La co-extrusion bi-matière est utilisée dans les applications combinant une zone structurelle rigide et un joint ou une lèvre souple d’étanchéité, par exemple les profilés de plancher avec joint de dilatation intégré. Chaque matière de la co-extrusion doit individuellement satisfaire les exigences OSU applicables à la zone d’utilisation.
Légèreté et réduction de masse : l’argument économique du plastique
La réduction de masse est l’obsession de l’ingénierie aéronautique. Pour un avion de ligne, chaque kilogramme de masse structurelle se traduit sur la durée de vie de l’appareil (20 à 25 ans) par une consommation supplémentaire de carburant et des émissions de CO₂ additionnelles. Selon une étude de l’IATA, réduire la masse d’un avion de 1 000 kg permet d’économiser environ 250 000 litres de kérosène sur 20 ans d’exploitation, soit plus de 200 000 euros d’économies et une réduction significative des émissions [2].
Les profilés plastiques haute performance offrent des gains de masse substantiels par rapport aux matériaux conventionnels :
- PEEK vs acier inoxydable : PEEK pèse 1, 32 g/cm³ contre 7, 8 g/cm³ pour l’acier, gain de masse de 83 % à résistance mécanique comparable dans certaines applications
- PEI vs aluminium : PEI pèse 1, 27 g/cm³ contre 2, 7 g/cm³ pour l’aluminium, gain de masse de 53 %
- PVDF vs acier pour gaines hydrauliques : gain de masse de 78 % avec tenue chimique supérieure aux fluides hydrauliques Skydrol
Ces gains de masse sont d’autant plus importants que les profilés extrudés courent souvent sur de grandes longueurs, un profilé d’habillage de cabine peut mesurer 5 à 8 mètres de long et être multiplié par des dizaines d’exemplaires par avion. Sur un appareil comptant 200 passagers, le remplacement de profilés métalliques par des équivalents plastiques haute performance peut représenter plusieurs centaines de kilogrammes de gain de masse.
Le processus de qualification d’un extrudeur pour l’aéronautique
La qualification d’un fournisseur dans le secteur aéronautique est un processus formel, long et documenté. Il est exigé par les équipementiers (Airbus, Safran, Dassault, Thales…) avant toute commande en série. Voici les étapes typiques :
- Audit système qualité : vérification de la conformité à l’EN 9100 (norme qualité aéronautique, équivalent ISO 9001 pour l’aéro), AP Extrusion est engagé dans cette démarche de certification
- Qualification des matières : vérification que les matières utilisées sont sur la liste des matériaux approuvés de l’équipementier (QPL, Qualified Products List) ou sur les AIMS d’Airbus
- Qualification du procédé d’extrusion : démonstration que le procédé produit de façon reproductible des profilés conformes aux tolérances spécifiées, validation IQ/OQ/PQ
- Tests feu sur éprouvettes : réalisation des tests FAR 25 et/ou OSU 65/65 sur le profilé final dans un laboratoire accrédité NADCAP ou équivalent
- Première article inspection (FAI) : mesure complète de toutes les caractéristiques du profilé sur un lot d’échantillons représentatif
- Approbation et mise en production : l’équipementier émet un numéro de fournisseur approuvé (approved vendor number), AP Extrusion peut alors livrer en production courante
Le délai de qualification complet est typiquement de 6 à 12 mois pour un premier projet aéronautique avec un équipementier donné. Ce délai se réduit significativement pour les projets suivants avec le même équipementier, car le système qualité et les procédés d’extrusion sont déjà qualifiés.
Confidentialité et propriété intellectuelle dans l’aéronautique
Le secteur aéronautique est particulièrement sensible à la confidentialité des informations techniques. Les géométries de profilés, les formulations de matières et les applications spécifiques sont souvent couvertes par des accords de confidentialité (NDA) entre les équipementiers et leurs sous-traitants.
AP Extrusion s’engage systématiquement sur des accords de confidentialité formels pour tous ses projets aéronautiques. Nos procédures internes garantissent la ségrégation des informations entre projets et l’impossibilité d’accès par des concurrents. Nos filières d’extrusion sont stockées sous accès sécurisé et les plans techniques sont conservés dans des systèmes à accès restreint.
Cette rigueur en matière de confidentialité fait partie intégrante de notre démarche Innovation & qualité et constitue un prérequis pour travailler avec des équipementiers comme Dassault Aviation et Safran, dont les projets sont classifiés.
Foire aux questions, Profilés plastiques aéronautique
Q, Qu’est-ce que le test OSU 65/65 et pourquoi est-il obligatoire en aéronautique ?
Le test OSU 65/65 (Ohio State University Heat Release Test) mesure la chaleur dégagée par un matériau en combustion dans un cône calorimètre standardisé. Les deux valeurs 65/65 correspondent aux limites maximales : 65 kW·min/m² de chaleur totale intégrée sur 2 minutes et 65 kW/m² de pic instantané. Ces seuils correspondent au niveau de chaleur en dessous duquel les passagers ont statistiquement le temps d’évacuer un aéronef avant d’être blessés. Le test est obligatoire depuis 1990 pour tous les matériaux de cabine des avions civils de plus de 20 passagers (FAR 25.853).
Q, Le PEEK peut-il être extrudé comme le PVC ou le TPE ?
Oui, le PEEK est un thermoplastique extrudable, mais il requiert des conditions de process très différentes du PVC : température de fusion de 380°C à 400°C (contre 160 à 200°C pour le PVC), des extrudeuses spécialement conçues pour les hautes températures, et des outils en acier de haute qualité résistant à ces températures. AP Extrusion dispose des équipements nécessaires pour extruder le PEEK et d’autres polymères haute performance dans des géométries de profilés sur mesure.
Q, Quelle est la différence entre FAR 25 et CS-25 ?
FAR 25 (Federal Aviation Regulations Part 25) est la réglementation américaine émise par la FAA (Federal Aviation Administration) pour les aéronefs civils de transport. CS-25 (Certification Specifications 25) est son équivalent européen émis par l’EASA (European Union Aviation Safety Agency). Dans la pratique, les deux référentiels sont très largement harmonisés pour les exigences de résistance au feu des matériaux. Un composant certifié FAR 25 est généralement accepté en CS-25 et vice-versa, avec quelques nuances selon les révisions.
Q, AP Extrusion peut-il produire des profilés pour l’aéronautique militaire ?
Oui. AP Extrusion produit des profilés plastiques pour des applications de défense et d’aéronautique militaire. Les exigences normatives peuvent différer de l’aéronautique civile (DEF STAN, MIL-SPEC…) mais notre processus de qualification et notre maîtrise des matières haute performance sont directement applicables. La confidentialité et la sécurité de l’information sont traitées avec la plus grande rigueur pour les projets militaires.
Q, Combien de temps faut-il pour qualifier un premier profilé en aéronautique civile ?
Le délai de qualification complet d’un premier profilé pour un équipementier aéronautique civil est typiquement de 6 à 18 mois, incluant l’audit système qualité, la qualification des matières, les tests feu en laboratoire accrédité et la première article inspection. Ce délai long est la réalité de la filière, il faut l’anticiper dès le début du programme. Contactez notre équipe le plus tôt possible dans votre programme pour démarrer la qualification en parallèle du développement.
Sources
[1] IATA, International Air Transport Association, Part des matériaux composites et plastiques dans les aéronefs modernes
[2] IATA, Fuel and CO2 emissions, Impact de la réduction de masse sur la consommation de carburant et les émissions CO₂
[3] FAA, Federal Aviation Administration, FAR 25.853, Exigences de résistance au feu des matériaux de cabine
[4] EASA, European Union Aviation Safety Agency, CS-25, Spécifications de certification pour grands avions civils
[5] REACH, ECHA, Conformité des matières plastiques aéronautiques aux réglementations chimiques européennes
Conclusion
L’aéronautique est le secteur le plus exigeant pour les matières plastiques extrudées, et l’un des plus porteurs pour les extrudeurs capables de répondre à ses exigences. La combinaison légèreté + résistance au feu + tenue en température que permettent les polymères haute performance (PEEK, PEI, PVDF) ouvre des applications croissantes dans toutes les zones des aéronefs modernes.
Pour préparer votre projet, consultez notre guide sur la rédaction d’un cahier des charges et notre article sur les profilés plastiques ferroviaires pour découvrir comment nous abordons un autre secteur à forte exigence normative.
|
Vous développez un composant plastique pour application aéronautique ? Notre équipe technique maîtrise FAR 25, OSU et les matières haute performance ▸ Formulaire en ligne : ap-extrusion.com/contact/ ▸ Téléphone : 03 44 25 51 17, Email : commercial@ap-extrusion.com ▸ NDA possible, qualification fournisseur accompagnée, devis sous 48h |